
18737351269

辉县市腾飞机械制造有限公司
手机: 18737351269
电话:0373-6066838
传真:0373-6066848
邮箱:tengfeizhugang@163.com
地址: 河南省辉县市孟庄镇工业园区
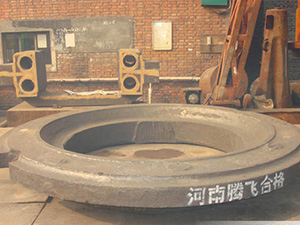
上海铸钢件成型完成后,毛坯表面普遍存在氧化层、轻微形变与表面不平整等问题,无法直接投入装配使用,需要预留合理的加工余量。余量标准的合理把控,是匹配大尺寸铸件成型特性、优化后期机加工工序的关键。大尺寸铸钢件多用于重工设备核心承压结构,成型工艺区别于普通小型铸件,砂型铸造是现阶段适配性较高的成型方式,稳定的工艺体系可适配大吨位、厚壁异形构件的生产需求。
一、成型基本原理
大尺寸铸钢件砂铸成型依托重力充型与梯度凝固原理完成成型作业。经过熔炼、脱氧除气处理的高温钢水,通过预设浇注系统平稳填充砂型型腔,依托自身重力填满模具轮廓。相较于常规铸件,大件壁厚跨度更大、钢水浇筑量更多,凝固周期更长,整体呈现由外至内的逐层凝固状态。凝固收缩过程中,通过补缩结构与排气结构抵消成型缺陷,结合适配的余量标准补偿成型形变偏差,形成结构完整的毛坯构件。
二、砂型铸造工艺流程
砂型铸造拥有成熟且适配大件的工序流程,首先根据构件结构完成造型制芯作业,优化分型结构,型腔结构规整。其次结合大件特性布局浇道、冒口与排气通道,规避厚壁区域缩孔、疏松问题。随后开展钢水熔炼与匀速浇注作业,控制充型节奏,减少卷气、夹渣现象。成型后采用均衡梯度冷却方式,缓解大件内外温差,降低应力堆积。完成落砂、打磨、热处理等后续工序,稳定铸件整体结构状态。
三、砂型铸造适配大件优势
砂型铸造无构件尺寸与吨位限制,可适配各类超大规格、异形厚重铸钢件的成型生产,适配非标定制的生产模式。该工艺可调性较强,可根据铸件壁厚、结构差异调整浇注、冷却、补缩工艺,适配大件特殊的凝固收缩特性。同时工艺容错空间适中,可配合不同的余量标准调整毛坯预留尺寸,适配后期加工修整,契合矿山、水利等重工领域大件生产场景。
不同结构的大尺寸铸件成型工艺与余量预留方式存在差异,可结合构件工况与加工需求,对接适配的砂铸成型生产方案。


 18737351269

 点击咨询
